

Toleranznormen für Aluminiumgehäuseformen für Elektrofahrzeuge – Ein technischer Überblick
2026-11-02 17:25
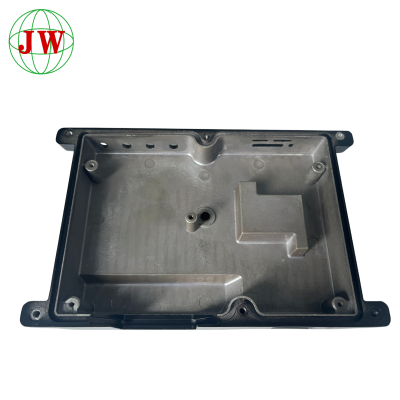
Elektrofahrzeuge (EVs) treiben den Anstieg bei großen, dünnwandigenGehäuse aus Aluminium-Druckguss— von Batteriegehäusen und Motorgehäusen bis hin zu Wechselrichtern undGehäuse für LeistungselektronikDa diese Bauteile enge Maßvorgaben erfüllen müssen und mit Dichtungen, Schrauben und Kühlkanälen kompatibel sein müssen, werden die Formen, mit denen sie hergestellt werden, immer höheren Anforderungen gestellt.ToleranzNormen. Im Folgenden erläutern wir die wichtigsten Normen, Materialien, Konstruktionsregeln, Bearbeitungsschritte und Prüfmethoden, die die Herstellung von Elektrofahrzeugen definieren.Aluminiumgehäuseformen werden spezifiziert, erstellt und validiert.
1. Die Grundlage: Wichtige Toleranznormen für Aluminiumgehäuseformen für Elektrofahrzeuge
Der Ausgangspunkt für jedeDruckgussformist ein anerkannter Dimensionsstandard. Der weltweit am häufigsten verwendete istISO 8062(und die zugehörige Normenreihe ISO 8062-3), die allgemeine geometrische Toleranzen festlegt fürGussteile, ergänzt durch dieNADCA(North American Die Casting Association) Standards wie z. B. NADCA-Produktspezifikationsstandards fürDruckgussteileIn China,GB/T 6414Diese Normen spiegeln diese Anforderungen wider. Sie klassifizieren Toleranzklassen (z. B. CT7–CT10 für lineare Abmessungen und engere Klassen für bearbeitete Oberflächen) und ermöglichen es Konstrukteuren, erreichbare Werte basierend auf Bauteilgröße und Wandstärke festzulegen. Bei Gehäusen für Elektrofahrzeuge erfordern kritische Dichtflächen und Schraubenmuster typischerweise bestimmte Toleranzen.GD&T(Geometrische Bemaßung und Tolerierung) Angaben – Ebenheit, Parallelität, Lage und Profil –, die über die reinen Gussqualitäten hinausgehen und am fertigen Teil überprüft werden müssen.
2. Materialauswahl: Wie Aluminiumlegierungen ihre Formtoleranzfähigkeit entwickeln
Die Wahl vonAluminiumlegierungschränkt die zulässige Toleranz einer Form direkt ein. Gängige Güteklassen umfassen:ADC12(Al-Si-Cu), wegen seiner hervorragenden Qualität bevorzugtGießbarkeit, Dünnwandfüllung und Bearbeitbarkeit, undA356/A356.2(Al-Si-Mg), geschätzt für höhere Duktilität, Schweißbarkeit und gleichmäßiges Wärmebehandlungsverhalten. Eisenärmere Legierungen wie z. B.ADC6oderA360Verkleben reduzieren, erfordert aber sorgfältige Prozesskontrolle. Denn jede Legierung hat eine besondereErstarrungsschrumpfungund dem Wärmeausdehnungskoeffizienten muss die Form entsprechend kompensiert werden. Bei dünnwandigen Gehäusen für Elektrofahrzeuge reduzieren hochfließfähige Legierungen Gussfehler undSchrumpfungsporosität, während dieFormstahl— üblicherweiseH13oderS136H— muss bei Betriebstemperaturen dimensionsstabil bleiben, um Schimmelbildung zu verhindern, die zu einer Überschreitung der Toleranzen führen würde.
3. Auslegung für Tolerierung: Entformungsschrägen, Wandstärke und Schwindkompensation
Toleranzen werden größtenteils in der Konstruktionsphase erreicht oder verloren. Formen für EV-Gehäuse verwenden typischerweise eineSchrumpfungsfaktor(üblicherweise 0,4 %–0,6 % für Aluminium) aufgetragen auf dieHohlraumabmessungenum die Kontraktion bei Abkühlung auszugleichen.TiefgangwinkelDie Seitenwände müssen so konstruiert sein – typischerweise 0,5°–1,5° –, dass ein sauberer Auswurf ohne Verformung des Bauteils möglich ist, während gleichzeitig eine gleichmäßigeWandstärke(üblicherweise 2–4 mm für Gehäuse) minimiert unterschiedliche Kühlung und Verformung.AuswerferstiftPlatzierung,KühlkanalLayout undTor/LäuferAlle Konstruktionsmerkmale beeinflussen Eigenspannungen und Verformungen. Simulationswerkzeuge (Formströmungsanalyse) werden heute routinemäßig zur Vorhersage eingesetzt.Schwindung,BlitzUndPorositätbevor der Stahl geschnitten wird, wodurch kostspielige Iterationen reduziert und sichergestellt wird, dass die Form bereits beim ersten Versuch die Zieltoleranz erreicht.
4. Bearbeitung und Nachbearbeitung: Schließen der Lücke zu engen Toleranzen
Gussverfahren allein erfüllen selten die strengsten Toleranzanforderungen für Elektrofahrzeuge,CNC-BearbeitungnachBesetzungist unerlässlich für die Abdichtung von Flächen, Befestigungslöchern und Anschlussflächen. Die Form muss ausreichend Platz bieten.Bearbeitungszugabe(Bearbeitungsmaterial) an kritischen Merkmalen, wobei die Endform so genau beibehalten wird, dass tiefe Schnitte und damit verbundene Verformungsrisiken vermieden werden. Typische Bearbeitungstoleranzen liegen bei ±0,05–0,1 mm an kritischen Abmessungen, unterstützt durchKlopfen,BohrenUndEntgatterung(Angussentfernungs-)Arbeitsvorgänge. Sorgfältige Abfolge – Bearbeitung, dannWärmebehandlungoder, falls erforderlich, Spannungsarmglühen, gefolgt von der Endbearbeitung – dadurch werden Verformungen vermieden, die sich sonst zu Nichtkonformitäten summieren würden.EntgratenDurch die Oberflächenbearbeitung der Dichtungsbereiche werden Leckagemöglichkeiten für Kühlmittel und Batterie weiter reduziert, was insbesondere bei Elektrofahrzeuggehäusen zu Problemen bei der Abdichtung führt.
5. Validierung und Qualitätskontrolle: Messung und Überprüfung der Konformität
Die endgültige Einhaltung der Vorschriften hängt von der Überprüfung ab.CMM(Koordinatenmessgeräte) und3D-Scannenwerden verwendet, um kritische Abmessungen mit denGD&TAnrufe, währendDichtheitsprüfung(Luft oder Helium) überprüft die Dichtheit der Batterie- und Kühlkammern.Röntgenaufnahmeoder die CT-Inspektion erkennt internePorositätund Leerräume, undWandstärkeDie Messung bestätigt die Gleichmäßigkeit. Dokumentation gemäß der geltenden Norm —ISO 8062oderNADCA— mit einer detailliertenCMM-BerichtJeder Charge liegt eine Beilage bei.Abweichungwird mit einer Abweichungsmitteilung dokumentiert, sodass Kunden Teile erhalten, deren Toleranzkonformität vor der Montage nachvollziehbar, wiederholbar und überprüfbar ist.
In Verbindung stehende News
Mehr >-
![Innovatives ungiftiges Kochgeschirr revolutioniert das kulinarische Erlebnis]()
Innovatives ungiftiges Kochgeschirr revolutioniert das kulinarische Erlebnis
In der dynamischen kulinarischen Industrie reagieren die Hersteller auf die Nachfrage nach sicherem und effizientem Kochgeschirr. Im Vordergrund stehen Aluminiumdruckguss- und Antihaft-Kochgeschirr sowie Grillzubehör und Teflonpfannen. Die Suche nach der besten ungiftigen Antihaftpfanne hat zu revolutionären Fortschritten geführt. Unser Unternehmen ist mit erstklassigem, ungiftigem Antihaft-Kochgeschirr führend, das sich durch Langlebigkeit, Sicherheit und Leistung auszeichnet. Von der Haltbarkeit des Aluminiumdruckgusses bis hin zu erstklassigen Antihaftbeschichtungen definieren unsere Produkte kulinarische Exzellenz neu.
-
![Wie lassen sich durch mangelhafte Formkühlung verursachte Schrumpfungsporositätsprobleme beheben?]()
Wie lassen sich durch mangelhafte Formkühlung verursachte Schrumpfungsporositätsprobleme beheben?
Lunkerbildung ist einer der häufigsten und gravierendsten Fehler bei der Herstellung von Aluminium-Druckgussteilen. Sie wird meist durch eine ungeeignete Auslegung des Formkühlsystems und weniger durch Rohmaterial- oder Bedienungsfehler verursacht. Ungleichmäßige Kühlung führt zu ungleichmäßigen Erstarrungsgeschwindigkeiten, Restlunkern und verteilten Poren in dickwandigen Bereichen oder Hotspots. Dies reduziert die Dichtheit, die mechanische Festigkeit und die Ausbeute des Produkts erheblich. Dieser Artikel analysiert den internen Entstehungsmechanismus von kühlungsbedingter Lunkerbildung, fasst typische Konstruktionsfehler der Kühlung in traditionellen Werkzeugen zusammen und schlägt gezielte Optimierungslösungen vor, darunter eine konforme Kühlung, die Anpassung des Wärmegleichgewichts und die Optimierung der Prozessparameter. Darüber hinaus werden professionelle Simulationsmethoden zur Verifizierung vorgestellt, die Herstellern helfen, Lunkerbildung zu vermeiden und die Gussqualität grundlegend zu stabilisieren.
-
![Wie lange ist die typische Lieferzeit für kundenspezifische Aluminium-Druckguss-Prototypen?]()
Wie lange ist die typische Lieferzeit für kundenspezifische Aluminium-Druckguss-Prototypen?
Die Lieferzeit für kundenspezifische Aluminium-Druckguss-Prototypen hängt stark von der Bauteilkomplexität, der Stabilität der Zeichnung, dem gewählten Fertigungsweg und dem Umfang der Nachbearbeitung ab. Die Standard-Prototypenfertigung inklusive Werkzeugbau und Gussmuster dauert in der Regel 15–25 Werktage. CNC-gefräste Blockmuster und 3D-gedruckte Metallmuster ermöglichen zwar deutlich schnellere Bearbeitungszeiten, können aber die mechanischen Eigenschaften von Druckgussteilen nicht vollständig nachbilden. Häufige Zeichnungsänderungen, Gussfehler und Verzögerungen bei der Auftragsvergabe sind wesentliche Verzögerungsquellen. Käufer sollten geeignete Prototypenlösungen für Testzwecke auswählen, klare Zeitpläne festlegen und finale Zeichnungen bereitstellen, um die Abläufe zu optimieren. Eine sinnvolle Abstimmung der CNC-Bearbeitung und der Oberflächenbehandlung trägt ebenfalls zur Kontrolle des gesamten Prototypenzyklus bei grenzüberschreitenden Druckgussprojekten bei.
-
![Welche Mindestwandstärke ist für Ihre Druckgussteile erforderlich?]()
Welche Mindestwandstärke ist für Ihre Druckgussteile erforderlich?
Die Mindestwandstärke für Druckgussteile ist nicht fix. Zwar lassen sich im Labormaßstab dünne Wände realisieren, doch in der Serienfertigung müssen die Fließfähigkeit der Legierung, die Bauteilgröße, die Schmelzflussstrecke, die Werkzeuggenauigkeit und die Nachbearbeitung, beispielsweise CNC-Bearbeitung, berücksichtigt werden. Bei Aluminiumlegierungen liegt die praktische Mindestwandstärke für eine stabile Produktionsmenge üblicherweise zwischen 1,2 und 1,5 mm. Viele Kunden begehen Konstruktionsfehler, indem sie Blechnormen übernehmen oder Fließstrecke und Wandstärkenänderungen vernachlässigen. Eine frühzeitige DFM-Analyse mit Lieferanten hilft, die Wandstärkenparameter vor der Werkzeugentwicklung zu optimieren. Durch die Balance zwischen Leichtbau, Füllleistung und Montagesicherheit lassen sich Fehler wie Fehlgüsse und Porosität reduzieren, die Ausschussrate senken und kostspielige Werkzeugänderungen in späteren Projektphasen vermeiden.
-
![Wie lassen sich Lufteinschlüsse beim Druckgussverfahren vermeiden?]()
Wie lassen sich Lufteinschlüsse beim Druckgussverfahren vermeiden?
Luftblasen sind ein typischer Fehler beim Druckguss. Sie entstehen durch eingeschlossene Luft im Formhohlraum, Schmierstoffdämpfe und gelösten Wasserstoff in der Schmelze. Dies beeinträchtigt die mechanischen Eigenschaften und kann zu Fehlern bei der Nachbearbeitung führen. Dieser Artikel erläutert den Mechanismus der Blasenbildung und beschreibt Optimierungen am Werkzeug, einschließlich Anguss-, Überlauf- und Entlüftungsdesign, die Anpassung des Einspritzprofils und der Zykluszeit, die Entgasung der Schmelze und das Abfallmanagement. Zusätzlich werden Inspektion und vorbeugende Wartung vor Ort behandelt. Verstopfungen der Entlüftung und turbulente Metallströmung sind Hauptursachen. Die Formfüllsimulation unterstützt Verbesserungen im Frühstadium. Eine vollständige Blasenfreiheit ist nicht immer wirtschaftlich; schrittweise Fehlersuche und regelmäßige Werkzeugwartung reduzieren die Ausschussrate bei der Serienfertigung von Druckgussteilen effektiv.
-
![Wie lange ist die Vorlaufzeit für die Entwicklung neuer Druckgusswerkzeuge?]()
Wie lange ist die Vorlaufzeit für die Entwicklung neuer Druckgusswerkzeuge?
Dieser Artikel erläutert die gesamte Vorlaufzeit für die Entwicklung kundenspezifischer Druckgussformen im Standard-Hochdruckgussverfahren und geht auf fünf wesentliche Einflussfaktoren ein. Der Gesamtzyklus variiert zwischen 25 und 60 Arbeitstagen und hängt von den einzelnen Fertigungsschritten der Form, der strukturellen Komplexität der Aluminium-Druckgussteile, den Präzisionsstandards und dem verfügbaren CNC-Bearbeitungsspielraum ab. Nicht behobene Gussfehler wie Lufteinschlüsse und Gratbildung erfordern wiederholte Formkorrekturen und verlängern die Lieferzeiten erheblich. Auch Verzögerungen durch Zeichnungsänderungen wirken sich negativ auf den gesamten Zeitplan aus. Hersteller können die Vorlaufzeit durch Parallelfertigung, vorab bestätigte technische Spezifikationen und Vorsimulationen verkürzen, um Nacharbeiten nach der Probefertigung zu reduzieren. Dies hilft Käufern, realistische Projektzeitpläne mit ausreichenden Pufferzeiten zu erstellen.
-
![Welches Stahlmaterial verwenden Sie für Standard-Druckgusswerkzeuge?]()
Welches Stahlmaterial verwenden Sie für Standard-Druckgusswerkzeuge?
Dieser Artikel konzentriert sich auf Stahlnormen für Standard-Druckgusswerkzeuge und analysiert fünf Schlüsselaspekte: Leistungsanforderungen an Hochdruck-Druckgussstahl, Vergleich gängiger Warmarbeitsstähle, Einfluss der Stahlqualität auf die Vermeidung von Gussfehlern, Regeln zur Stahlauswahl basierend auf Produktionsmenge und CNC-Bearbeitungstoleranzen von Aluminium-Druckgussteilen sowie das Kosten-Nutzen-Verhältnis für Prototypen und Serien-Druckgussformen. Gereinigte Warmarbeitsstähle wie ESR H13 und 8407 vermeiden effektiv thermische Risse und Aluminium-Klebefehler. Kostengünstiger, unreiner Stahl senkt zwar die anfänglichen Werkzeugkosten, führt aber zu häufiger Nacharbeit und Ausschuss. Eine hierarchische Stahlauswahl nach Auftragsvolumen optimiert die Investitionskosten und die langfristige Stabilität des Gussteils.
-
![Was sind die häufigsten Mängel von Zinkdruckgussteilen?]()
Was sind die häufigsten Mängel von Zinkdruckgussteilen?
Dieser Artikel beschreibt fünf häufige Fehler bei Zinkdruckgussteilen: Weißrost, innere Porosität und Lunker, Kaltschweißung, Formverzug, Anhaften am Gusswerkzeug und Gratbildung. Im Gegensatz zu Aluminiumdruckgussteilen sind Zinkdruckgussteile aufgrund ihrer reaktiven chemischen Eigenschaften und der starken Haftung in der Form anfälliger für Weißrost und Anhaften am Gusswerkzeug. Die meisten Fehler entstehen durch unsachgemäße Druckgussverfahren, mangelhafte Werkzeugwartung und unvollständige Korrosionsschutzbehandlung. Gezielte Prozessoptimierung, regelmäßige Werkzeugwartung und umfassender Oberflächenschutz können die Fehlerrate effektiv senken und die Qualität von Zinkdruckgussteilen verbessern.
Holen Sie sich den neuesten Preis? Wir werden so schnell wie möglich antworten (innerhalb von 12 Stunden)